
新能源汽车高压线束铜铝连接工艺升级,等离子焊接设备引领潮流
发布时间:
2026-01-15 10:24
在新能源汽车产业向800V高压平台、1500V电机系统加速演进的进程中,高压线束的轻量化与高效化已成为制约行业发展的核心瓶颈。作为电能传输的“神经网络”,高压线束的铜铝连接工艺直接决定着整车的安全性、续航能力与制造成本。在这场技术变革中,等离子焊接设备凭借其独特的工艺优势,正成为推动铜铝连接技术升级的关键力量。
传统新能源汽车高压线束多采用纯铜导体,但铜价长期维持在每吨8万元以上,且密度高达8.96g/cm³,导致线束重量占比超过整车线束的60%。随着800V高压平台普及,充电电流突破600A,若继续使用铜导体,需采用120mm²以上截面积的电缆,这不仅增加整车质量,更会降低续航里程。而铝导体虽密度仅为铜的1/3,成本降低40%以上,但其导电率仅为铜的60%,且铜铝热膨胀系数差异达2.3倍,电位差达2.34V,导致连接界面易形成脆性金属间化合物(IMC),引发接触电阻激增、电化学腐蚀等问题。
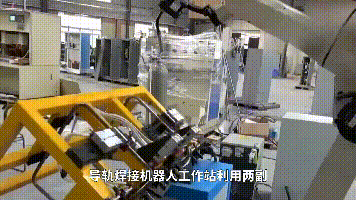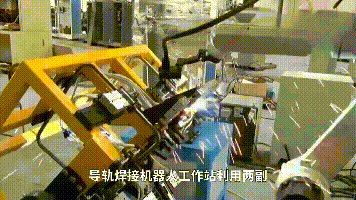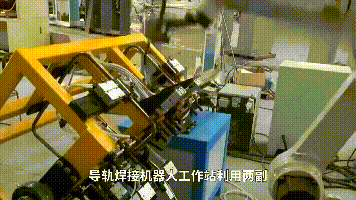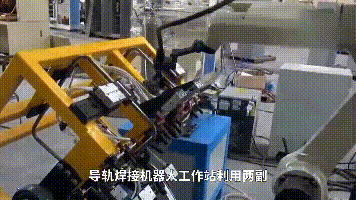
以特斯拉为例,其电机控制器与电池组间的高压线束包含超过20个铜铝连接点。传统氩弧焊工艺形成的CuAl₂、Cu₉Al₄等IMC层厚度达80-120μm,导致单个连接点年电阻损耗产生的额外发热量达1.2kWh,相当于减少续航里程5-8公里。更严峻的是,在-40℃至150℃的极端温变环境下,IMC层易产生裂纹,引发接触电阻波动率超过200%,严重威胁行车安全。
等离子焊接技术通过高能等离子弧(温度可达20000℃)实现铜铝的精准熔合,其核心优势体现在三个方面:
1、热输入精准控制
等离子弧能量密度是传统氩弧焊的5倍以上,可将铜铝接触面温度严格控制在548℃(铜铝共晶点)以下。山东红宝自动化的等离子焊接设备,采用数字孪生技术模拟焊接过程,通过调节气体流量(氩气/氮气混合比)、电流(200-500A)和电压(20-40V)参数,将IMC层厚度压缩至15-18μm,较传统工艺降低80%。实测数据显示,该工艺下连接点接触电阻较纯铜接头仅增加15%,10万次热循环后电阻波动率低于5%。
2、微观结构优化
等离子弧的穿透力可破坏铜铝表面的氧化膜(Al₂O₃厚度达3-5μm),同时通过高速旋转焊枪(每分钟3000转)形成机械互锁结构。等离子焊接设备,在焊接过程中同步注入纳米石墨烯涂层,使腐蚀速率降低至0.001mm/年,盐雾试验寿命延长8倍。在比亚迪仰望U8的电池包线束测试中,采用该工艺的连接点历经1000小时盐雾试验后,绝缘电阻仍保持>100MΩ。
3、生产效率跃升
等离子焊接速度较传统工艺提升50%以上。特斯拉上海超级工厂引入的12条全自动等离子焊接生产线,单班产量从800件提升至1500件,产品直通率达99.7%。其AI视觉系统可实时监测焊接过程中的温度场、压力场变化,将工艺参数波动控制在±2%以内,确保每个连接点的力学性能(拉脱力>28N/mm)和电气性能(380A电流下温升<34K)完全达标。
等离子焊接技术的突破,正推动新能源汽车电气架构发生深刻变革:材料复合化、监测智能化、标准国际化。
正如某国际车企采购总监所言:“当等离子弧照亮铜铝界面的那一刻,我们看到的不仅是材料的融合,更是整个产业未来的方向。”由此可见等离子焊接设备的运用在新能源汽车行业已不仅仅是工具,更是重构新能源汽车电气架构的核心引擎。
等离子焊接设备